一、项目概述
本项目面向食品包装领域的一次性食品包装袋生产企业,针对其核心塑料热成型生产线实施全维度加热系统与自动化控制系统升级。项目由 Ceramicx 大中华区总代理联合美国长期战略合作伙伴 Weco International 共同交付,核心内容为拆除原有低效电阻式烘箱及老旧控制系统,替换为 Ceramicx 高效陶瓷红外加热系统,并配套完成挤出机组的自动化升级,最终实现生产线能效水平、生产效率、运维品质与盈利能力的全面提升。
Ceramicx 红外加热产品、模块化组件及定制化加热系统的设计,是本次改造项目达成性能目标的核心支撑。
二、客户痛点与改造需求
原有生产基础配置
|
类别 |
原有状态 |
|
所属行业 |
食品包装制造业(一次性食品包装袋生产) |
|
加工材料 |
食品接触级热成型塑料片材 |
|
核心工艺 |
长通道电阻烘箱加热 + 塑料真空热成型工艺 |
|
主体设备 |
长行程电阻式加热烘箱、常规挤出机组、模拟式控制系统 |
核心生产痛点
1.能耗成本高企:原有烘箱加热行程长,电阻加热以对流换热为主,热转换效率低、腔体热损耗大,加热环节能耗占生产线总能耗比例过高,持续推高运营成本。
2.产能提升受限:材料升温速度慢,热成型加热周期长,生产线节拍难以压缩,产能无法匹配市场订单增长需求。
3.运维负担沉重:传统电阻加热元件寿命短、故障率高,设备停机检修频繁,备件更换与人工维护成本居高不下。
4.产品良率偏低:整体控温精度不足,片材横向与纵向加热均匀性差,导致热成型次品率高,原材料损耗大。
5.数字化程度低:老旧控制系统操作繁琐,无数字化参数管控与生产追溯能力,无法适配现代化工厂管理需求。
改造核心目标
在不新增生产线占地面积的前提下,实现加热效率、生产产能、控温精度的阶跃式提升,显著降低能耗与运维成本,缩短生产周期,实现快速投资回报。
三、解决方案与技术选型
整体改造设计方案
项目采用 “加热系统重构 + 挤出线自动化升级” 的一体化改造思路:
1.加热系统换代:拆除原有长行程电阻加热烘箱,重新设计加热腔体结构,采用 Ceramicx 陶瓷红外加热模组构建阵列式加热系统,将烘箱有效加热长度缩短为原有的 50%,大幅压缩设备占地与热损耗。
2.控制系统升级:配套全新智能闭环温控系统,实现多温区独立精准控温;同步升级挤出机全系统,涵盖控制系统、铬辊、累加器,配置三轴伺服系统,保障高速生产下的运动协同精度。
3.人机交互优化:配置双 15 英寸工业级触摸屏操作终端,支持电脑端联网管控,实现生产参数可视化设置、设备状态实时监控与生产数据追溯。
核心选型依据
1.Ceramicx 陶瓷红外加热器选型逻辑
光谱匹配性强:陶瓷加热器发射的中波红外波段,与塑料材料的红外吸收光谱高度匹配,可直接被材料分子吸收实现快速升温,避免了传统加热的热传导损耗,热转换效率显著提升。
模块化适配性好:单元化模组结构可根据加热区域灵活排布,能够在缩短后的烘箱腔体内实现高密度、均匀的红外能量覆盖,完美适配 “缩容增效” 的改造需求。
高可靠性长寿命:陶瓷加热本体化学性质稳定、抗热震性强,在连续工业生产场景下使用寿命远高于传统电阻元件,可大幅降低维护频次与备件成本。
食品级安全适配:加热元件无污染物释放,结构平整易清洁,满足食品包装行业的生产卫生要求。
2.控制系统选型逻辑
分区闭环控温方案可针对片材不同区域的加热需求独立调节温度,精准控制成型温度窗口,从源头降低废品率。
三轴伺服系统实现挤出送料、热成型的高精度协同控制,保障提速后的产品尺寸精度与一致性。
工业触摸屏 + 上位机联网架构,操作便捷且支持生产数字化管理,适配企业未来的智能化升级需求。
工程实施难点
1.空间约束下的效能平衡:需在原有生产线的固定场地内将烘箱长度缩短 50%,同时保证加热能力与温度均匀性不降级,对加热模组的排布设计、功率密度匹配与风道优化提出了极高要求。
2.新旧系统兼容集成:全新红外加热系统、升级后的挤出伺服系统需与原有生产线机械结构无缝对接,保障控制逻辑、运动节拍的高度协同,避免改造后出现匹配性问题。
3.不停产施工管控:需在工厂有限的停工期内完成拆除、安装、调试全流程,最大限度降低改造对生产计划的影响。
四、核心技术参数表
|
项目分类 |
详细参数 | 备注说明 |
|
客户行业 |
食品包装行业 | 一次性食品包装袋生产制造 |
|
加工材料 |
食品级热成型塑料片材 | 符合食品接触材料安全标准 |
|
原有工艺 |
长通道电阻烘箱加热热成型工艺 | 以对流 + 表面热传导为主,热效率低 |
|
原有设备 |
电阻式长烘箱、常规挤出机、模拟控制系统 | 加热通道长,自动化与控温精度低 |
|
核心痛点 |
能耗高、效率低、维护量大、废品率高、数字化程度低 | 运营成本高,产能升级受限 |
|
加热目标 |
塑料片材均匀快速加热,精准匹配热成型工艺温度窗口 | 提升加热效率与温度均匀性 |
|
整体设计方案 |
1. Ceramicx 陶瓷红外加热系统替换原有电阻烘箱2. 烘箱有效长度缩短 50%3. 挤出机全线自动化 + 三轴伺服升级4. 智能闭环分区控温 + 上位机联网管控 | 由 Ceramicx 与 Weco International 联合设计实施 |
|
红外加热波段 |
中波红外 | 匹配塑料材料红外吸收光谱,加热效率高 |
|
加热器类型 |
Ceramicx 陶瓷红外加热模组 | 模块化阵列式排布,可定制化配置 |
|
控温方式 |
多温区闭环智能控温 | 分区独立调节,控温精度高 |
|
操作控制方式 |
双 15 英寸工业触摸屏 + 上位机联网控制 | 支持参数设置、状态监控、生产数据追溯 |
|
改造前烘箱规格 |
原标准长行程加热烘箱 | 腔体长,热损耗大 |
|
改造后烘箱规格 |
长度为原烘箱的 50% | 大幅压缩设备占地,减少腔体热损耗 |
|
改造前生产效率 |
行业常规产能基准 | 传统热成型生产线平均水平 |
|
改造后生产效率 |
较改造前提升 50% | 为工厂内最快热成型设备,跻身全球同行业领先水平 |
|
运维表现 |
连续运行 26 个月仅更换 4 个加热元件 | 元件可靠性高,维护工作量与成本极低 |
|
综合效益 |
生产停工期、产品废品率、加热周期显著降低 | 投资快速回本,生产线整体盈利能力提升 |
五、改造效果与价值验证
1. 能效与产能双重突破
通过陶瓷红外直接加热技术与烘箱结构优化,烘箱有效长度缩短 50%,大幅减少了腔体蓄热与散热损耗;同时中波红外能量被塑料片材高效吸收,升温速度显著加快。最终生产线生产效率较改造前提升 50%,成为该工厂内速度最快的热成型设备,同时达到全球同行业生产线的领先水平。
2. 运维成本大幅下降
Ceramicx 陶瓷加热元件具备优异的热稳定性与使用寿命,搭配成熟稳定的控制系统,设备可靠性大幅提升。项目投产后约 26 个月的连续生产运行中,仅更换了 4 个加热元件,日常维修、检修工作量显著减少,停机维护时间大幅压缩。
3. 产品品质与生产柔性提升
分区精准控温系统保障了塑料片材加热的均匀性,热成型废品率显著下降,原材料损耗得到有效控制;挤出机三轴伺服系统与数字化控制平台的升级,提升了生产精度与柔性,操作人员可通过触摸屏快速调整生产参数,适配不同规格产品的快速换产。
4. 投资快速回报
得益于生产停工期缩短、废品率降低、加热能耗下降、产能提升的多重效益叠加,客户本次生产线升级的投资在短时间内即实现全额回收,生产线的整体盈利能力得到显著增强。
六、项目现场设备图
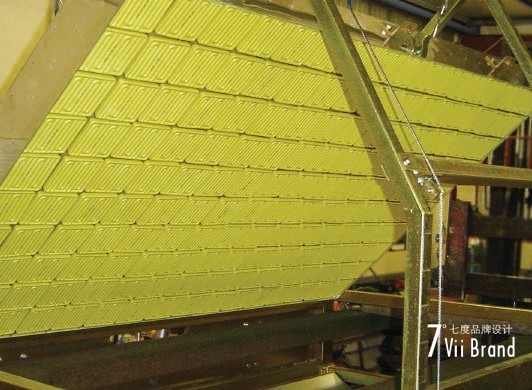
陶瓷红外加热模组整体结构
改造后阵列式陶瓷红外加热模组整体外观,模块化单元紧密排布,在缩短后的烘箱腔体内实现均匀的红外能量覆盖。
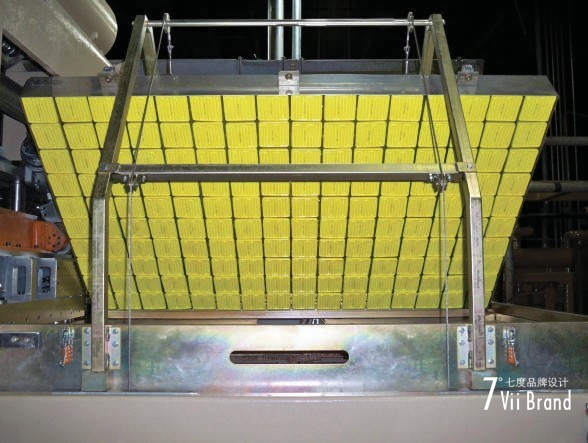
陶瓷加热单元细节
Ceramicx 陶瓷加热单元局部特写,高辐射效率陶瓷板面,输出稳定均匀的中波红外能量,适配塑料热成型工艺需求。
七、项目总结
本项目通过 Ceramicx 高效陶瓷红外加热技术与 Weco International 自动化系统集成能力的深度结合,成功解决了传统塑料热成型生产线能耗高、效率低、运维难的行业共性痛点。在不增加生产占地的前提下,实现了产能、能效、品质的全方位升级,验证了陶瓷红外加热技术在塑料热成型领域的显著应用价值,也为食品包装行业的生产线节能改造提供了可复制的标杆方案。
作为 Ceramicx 大中华区总代理,我们可针对各类塑料热成型、工业烘干、材料加热等场景,提供从方案设计、产品选型到工程实施的全流程定制化红外加热解决方案,助力制造企业实现节能降本、产能升级与数字化转型。