一、项目背景
美国头部汽车制造企业为推进车门内饰板生产工序的自动化升级,针对门板人造革热粘合工艺,提出了高精度、高柔性、高节能的红外加热改造需求。该企业旗下拥有多款量产车型,对应不同尺寸与造型的车门内饰板,要求加热方案可灵活适配多型号工件的共线生产与快速换型。
该项目需求经由企业一级供应商发起对接,最终与Ceramicx美国授权经销商Weco international 达成合作,委托 Ceramicx 完成整套定制化红外加热系统的设计、制造与落地调试。
二、解决方案概述
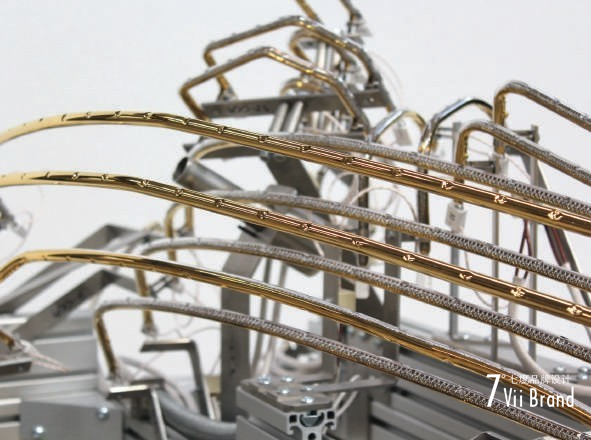
针对汽车门板人造革热贴合的工艺特性,Ceramicx为客户量身打造了异形曲面红外加热系统。整套方案共配置8套独立加热单元,合计搭载37支全非标定制石英钨管加热器,采用上下分层加热架构,精准匹配门板工件的三维模型造型,实现人造革材料均匀,高效加热。
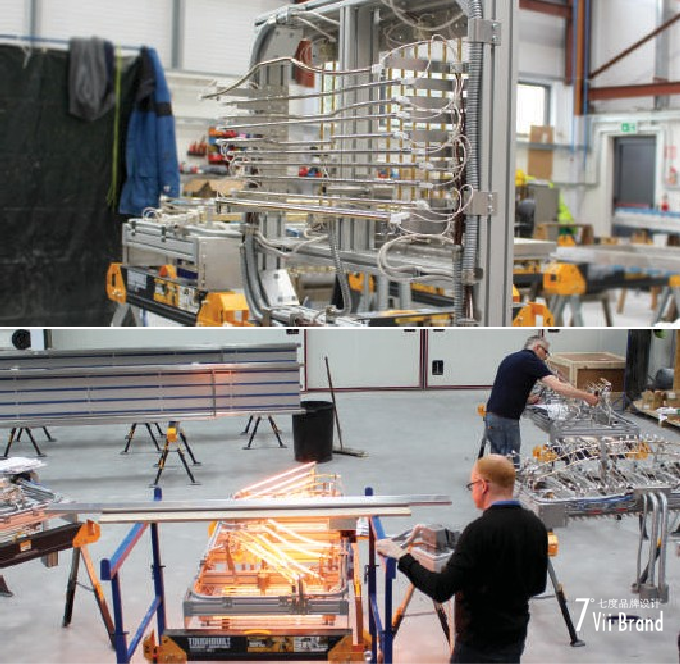
所有加热单元可集成安装于同一台生产设备内,通过统一控制平台实现集中管控与一键换型,完美适配客户多车型共线生产的柔性制造需求,助力产线自动化水平与工艺质量双提升。
三、系统结构与核心设计
1. 机械框架结构
系统主体框架采用工业级铝型材搭建,在保证结构刚性与承载能力的同时兼顾轻量化;配套的加热器定位支架为 Ceramicx 现场定制的不锈钢材质,可精准锁定每一支加热器的空间角度与加热距离,确保加热场完全贴合工件曲面,从结构上保障温度均匀性。
2. 分层加热单元
系统采用上下双层独立加热布局,针对不同加热对象精准匹配加热器形态:
下层加热组:采用石英钨管加热器,主要对人造革基材进行整体均匀预热,为后续粘合工序提供稳定的温度基础;
上层加热组:每支加热器均为独立定制的异形结构,1:1 复刻对应车型门板的表面轮廓,实现对工件复杂曲面的靶向加热,彻底避免造型落差导致的局部温差与粘合缺陷。
3. 闭环控制系统
采用西门子 S7-1500 系列 PLC 作为主控核心,支持 48 个加热分区独立调控;配备高精度红外温度传感器构建闭环反馈体系,实时采集工件表面温度数据并动态调节加热功率,将工艺温度波动控制在极小范围内,保障批次生产的一致性。
4. 柔性换型设计
8 套加热系统共用一套控制终端,每套单元均配置标准接入接口,生产不同车型门板时,可快速完成加热单元的物理切换与参数调用,大幅缩短产线换型调试时间,有效提升设备稼动率。
四、核心技术参数
|
类别 |
参数项 | 技术规格 |
|
系统配置 |
加热系统数量 | 8套(可集成于单台设备) |
|
|
加热器总数量 | 37支(全非标定制) |
|
加热单元 |
下层加热器类型 | 石英钨管加热器 |
|
|
上层加热器类型 | 客户定制异形石英钨管加热器 |
|
|
反射器配置 | 无 |
|
控制系统 |
控制器型号 | Siemens S7-1500 PLC |
|
|
控制分区数量 | 48独立分区 |
|
|
温度反馈方式 | 红外传感器闭环反馈 |
|
电气参数 |
系统整体占地 | 148.5kw |
|
物理规格 |
系统整体占地 | 2.2m×0.8m(86.6英寸×31.5英寸) |
|
结构材质 |
炉体框架 | 工业铝型材 |
|
|
安装支架 | 定制不锈钢支架 |
五、方案核心优势
1.曲面精准适配,加热均匀优异
全定制异形加热器完全匹配门板三维曲面,消除复杂造型带来的加热死角与温度差,保障人造革全幅面粘合强度一致,有效降低产品不良率。
2.升温速度快,生产效率高
石英钨管加热器具备极快的升温速率,预热时间极短,可大幅减少工序等待时长,提升产线生产节拍,最大限度降低时间成本。
3.柔性化程度高,适配多品生产
8套加热单元对应多款车型,标准接口支持快速切换,充分满足多车型共性生产的柔性制造需求,适配企业产品线迭代。
4. 结构紧凑集约,产线适配性强
整套系统集成度高,占地面积仅 2.2×0.8 米,可直接嵌入既有产线布局,无需大规模改造车间空间与产线结构。
5. 清洁高效,符合绿色生产
红外加热属于清洁能源加热方式,热转换效率高,生产过程无明火、无废气排放,在降低能耗的同时满足企业绿色生产标准。
六、项目成果与客户反馈
该定制红外加热系统已投入量产运行超过一年,设备运行状态稳定可靠。根据客户反馈,系统在加热均匀性、升温效率、换型便捷性、运行能耗等多个维度均超出预期,有效提升了门板人造革贴合工序的自动化水平与产品一致性,降低了生产综合成本,获得客户高度认可。
关于我们
作为 Ceramicx 品牌大中华区总代理,我们拥有完整的方案设计、项目交付与本地化售后服务能力,可为国内汽车、家电、新能源、新材料等行业客户提供同等定制化红外加热整体解决方案,欢迎对接咨询。